




Aluminium staven gieten: Onze fabriek maakt gebruik van een gelijkmatig verdeeld dichtheidsproces.warmte top gieten
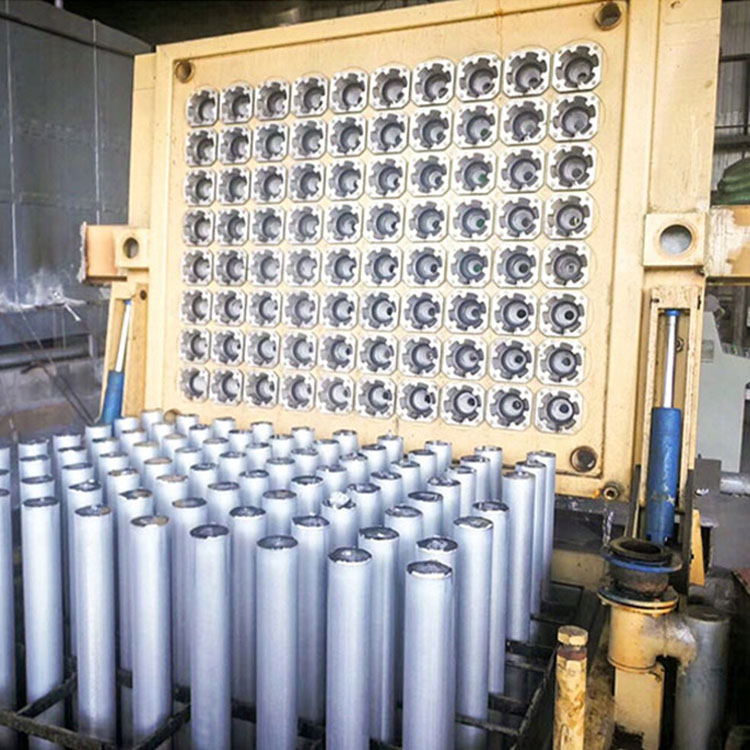
Normen vóór de casting
1. Het talkpoederBij het maken van mallen moet het materiaal glad en stevig zijn;
2.De shuntplaat, wasserette,en de behuizing moet worden voorzien van een dunne laagtalkessence, geen blootgesteld ijzer, degrafietringDe adapterplaat moet worden gladgemaakt met modder vermengd met talk en reuzel, en het kanaal waardoor de homogene aluminiumvloeistof stroomt, moet schoon en droog worden gehouden.
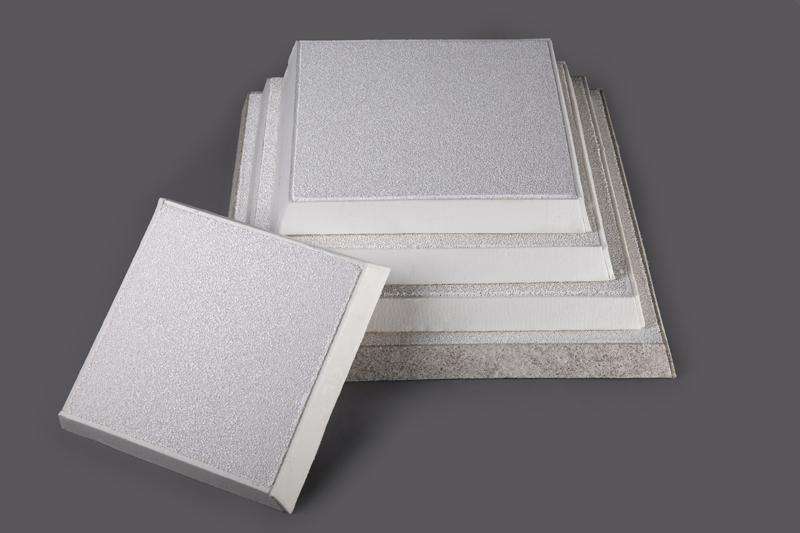
3. Dekeramische filterplaatmoet compleet en foutloos zijn, er mag geen opening zijn bij de aansluiting met de goot, en het moet elke keer dat de oven wordt gegoten en gebakken met vuur tot het donkerrood is, worden vervangen;
4. De kop van de gietling moet worden gedroogd en de giettafel moet worden geëgaliseerd, evenals de basis en dekristallisatormoet goed gecoördineerd zijn, het verschijnsel van waterterugvoer is niet toegestaan en de staalkabel van het startapparaat moet ontspannen zijn;
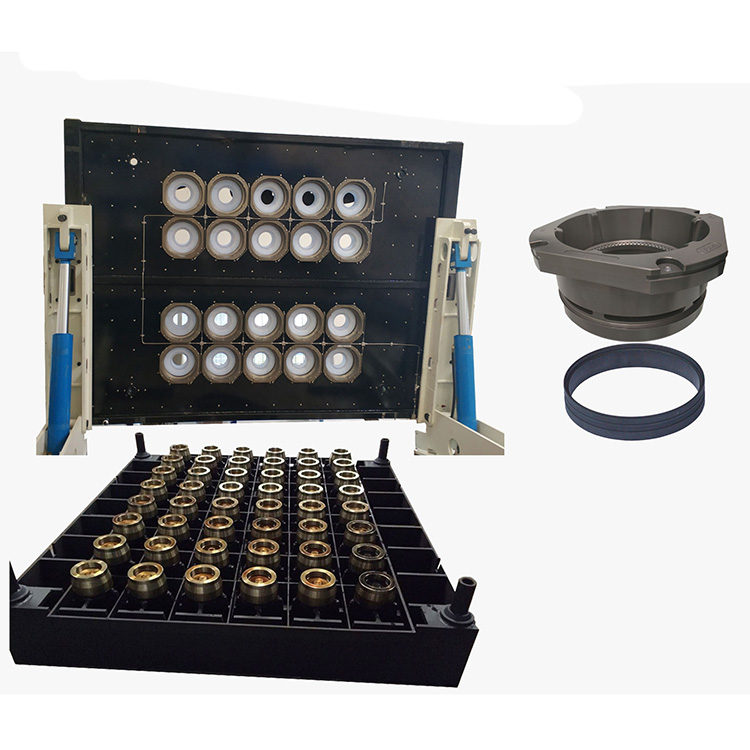
5. De staafkop komt omhoog naar de startpositie (bij staven van 50 mm en hoger bevindt de staafkop zich 4 mm van het onderste uiteinde van de grafietring en bij staven van 150 mm bevindt de staaf zich 0-4 mm onder de staaf);
6. Installeer de startpoortplaat en controleer of de boven- en ondervormen van de gietmachine normaal zijn;
7. Controleer de status van de inlaat- en uitlaatpompen;
8. Open de aftapkraan en open de koudwatertoren;
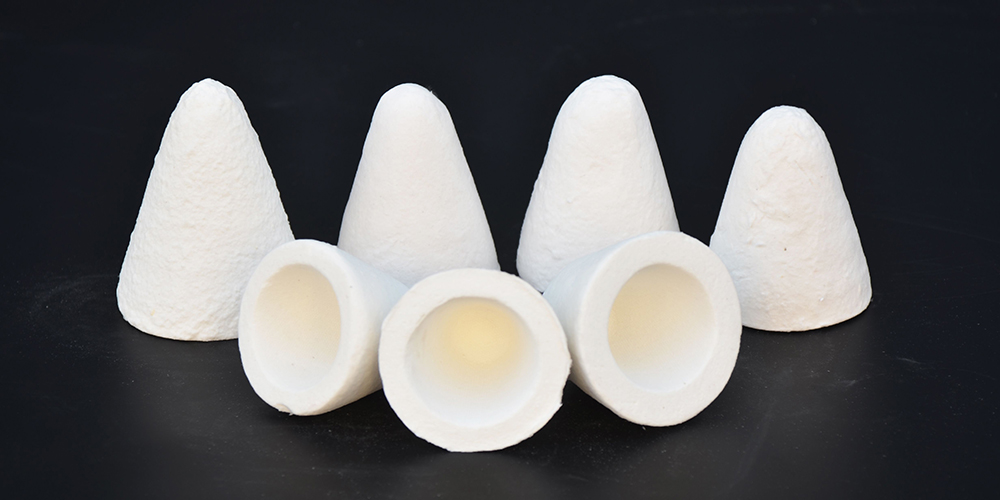
ALUMINIUMSILICAAT STOPCONUSPLUG OM TE VOORKOMEN DAT ER GESMOLTEN ALUMINIUM UIT DE OVEN KOMT
9. Zet de waterpomp aan en stel deze in op het gewenste gietwatervolume;
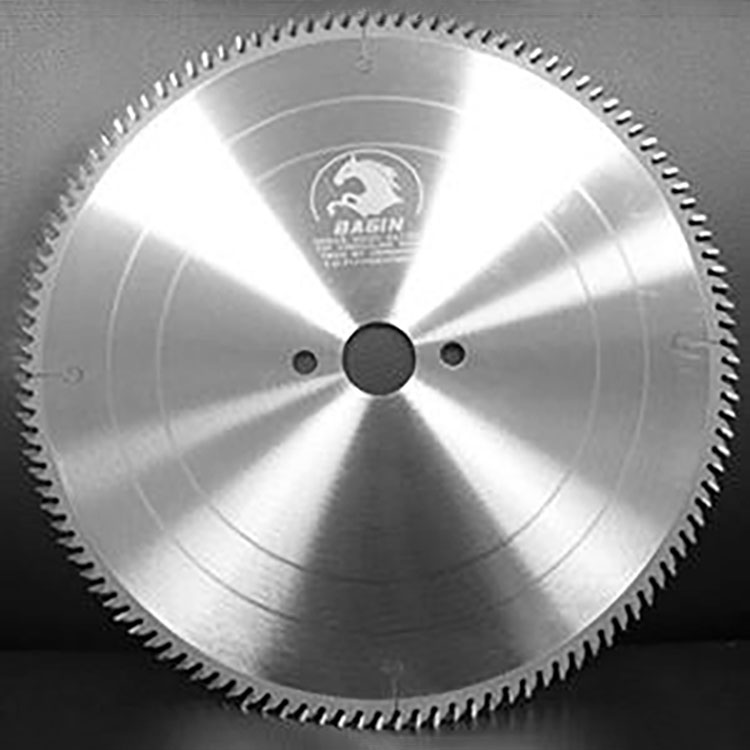
ZAAGBLAD OP TREKMACHINE OM ALUMINIUM PROFIEL TE ZAGEN
10. Controleer of er geen water in de kop van de staaf terechtkomt;
11. Zorg voor voldoende pluggen, lasstaven, ijzeren staven en andere bijbehorende gereedschappen en materialen.
Geplaatst op: 9 februari 2023